行业资讯
蓝色PP颗粒工厂
蓝色PP颗粒工厂:以技术革新驱动塑料产业彩色化与可持续发展
近日,国内塑料加工行业迎来新焦点——蓝色PP颗粒工厂在生产工艺、色彩稳定性及环保指标上取得阶段性突破,引发产业链上下游关注。作为聚丙烯(PP)材料着色与改性领域的重要环节,蓝色PP颗粒工厂凭借的配方调控与高标准车间管理,为注塑、挤出、纺织等多个应用场景提供高性能彩色原料,其产品在汽车部件、家用电器、户外设施及日用消费品中应用日益广泛。业内人士指出,蓝色PP颗粒工厂的提质升级,正在为传统塑料工业的差异化竞争与绿色转型提供可参照样本。
蓝色PP颗粒的生产核心在于将色母粒与基体树脂在高温熔融状态下进行均匀分散,再经由水下切粒或风冷拉条工艺制成规格统一的颗粒。区别于普通本色PP,蓝色颗粒工厂需重点解决色差控制、耐候性和加工稳定性三大技术难点。据工厂技术部门介绍,目前生产线采用高精度失重式计量设备,对颜料添加比例实现闭环控制,确保批次内与批次间的色差值严格限定在ΔE≤1.0的国际通用范围内。同时,考虑到蓝色颜料尤其酞菁蓝系在高温下的热敏特性,车间对挤出机各区段温度实施分区智能调控,有效防止颜料分解与分子链降解,从而保证颗粒的机械强度与色泽饱和度。
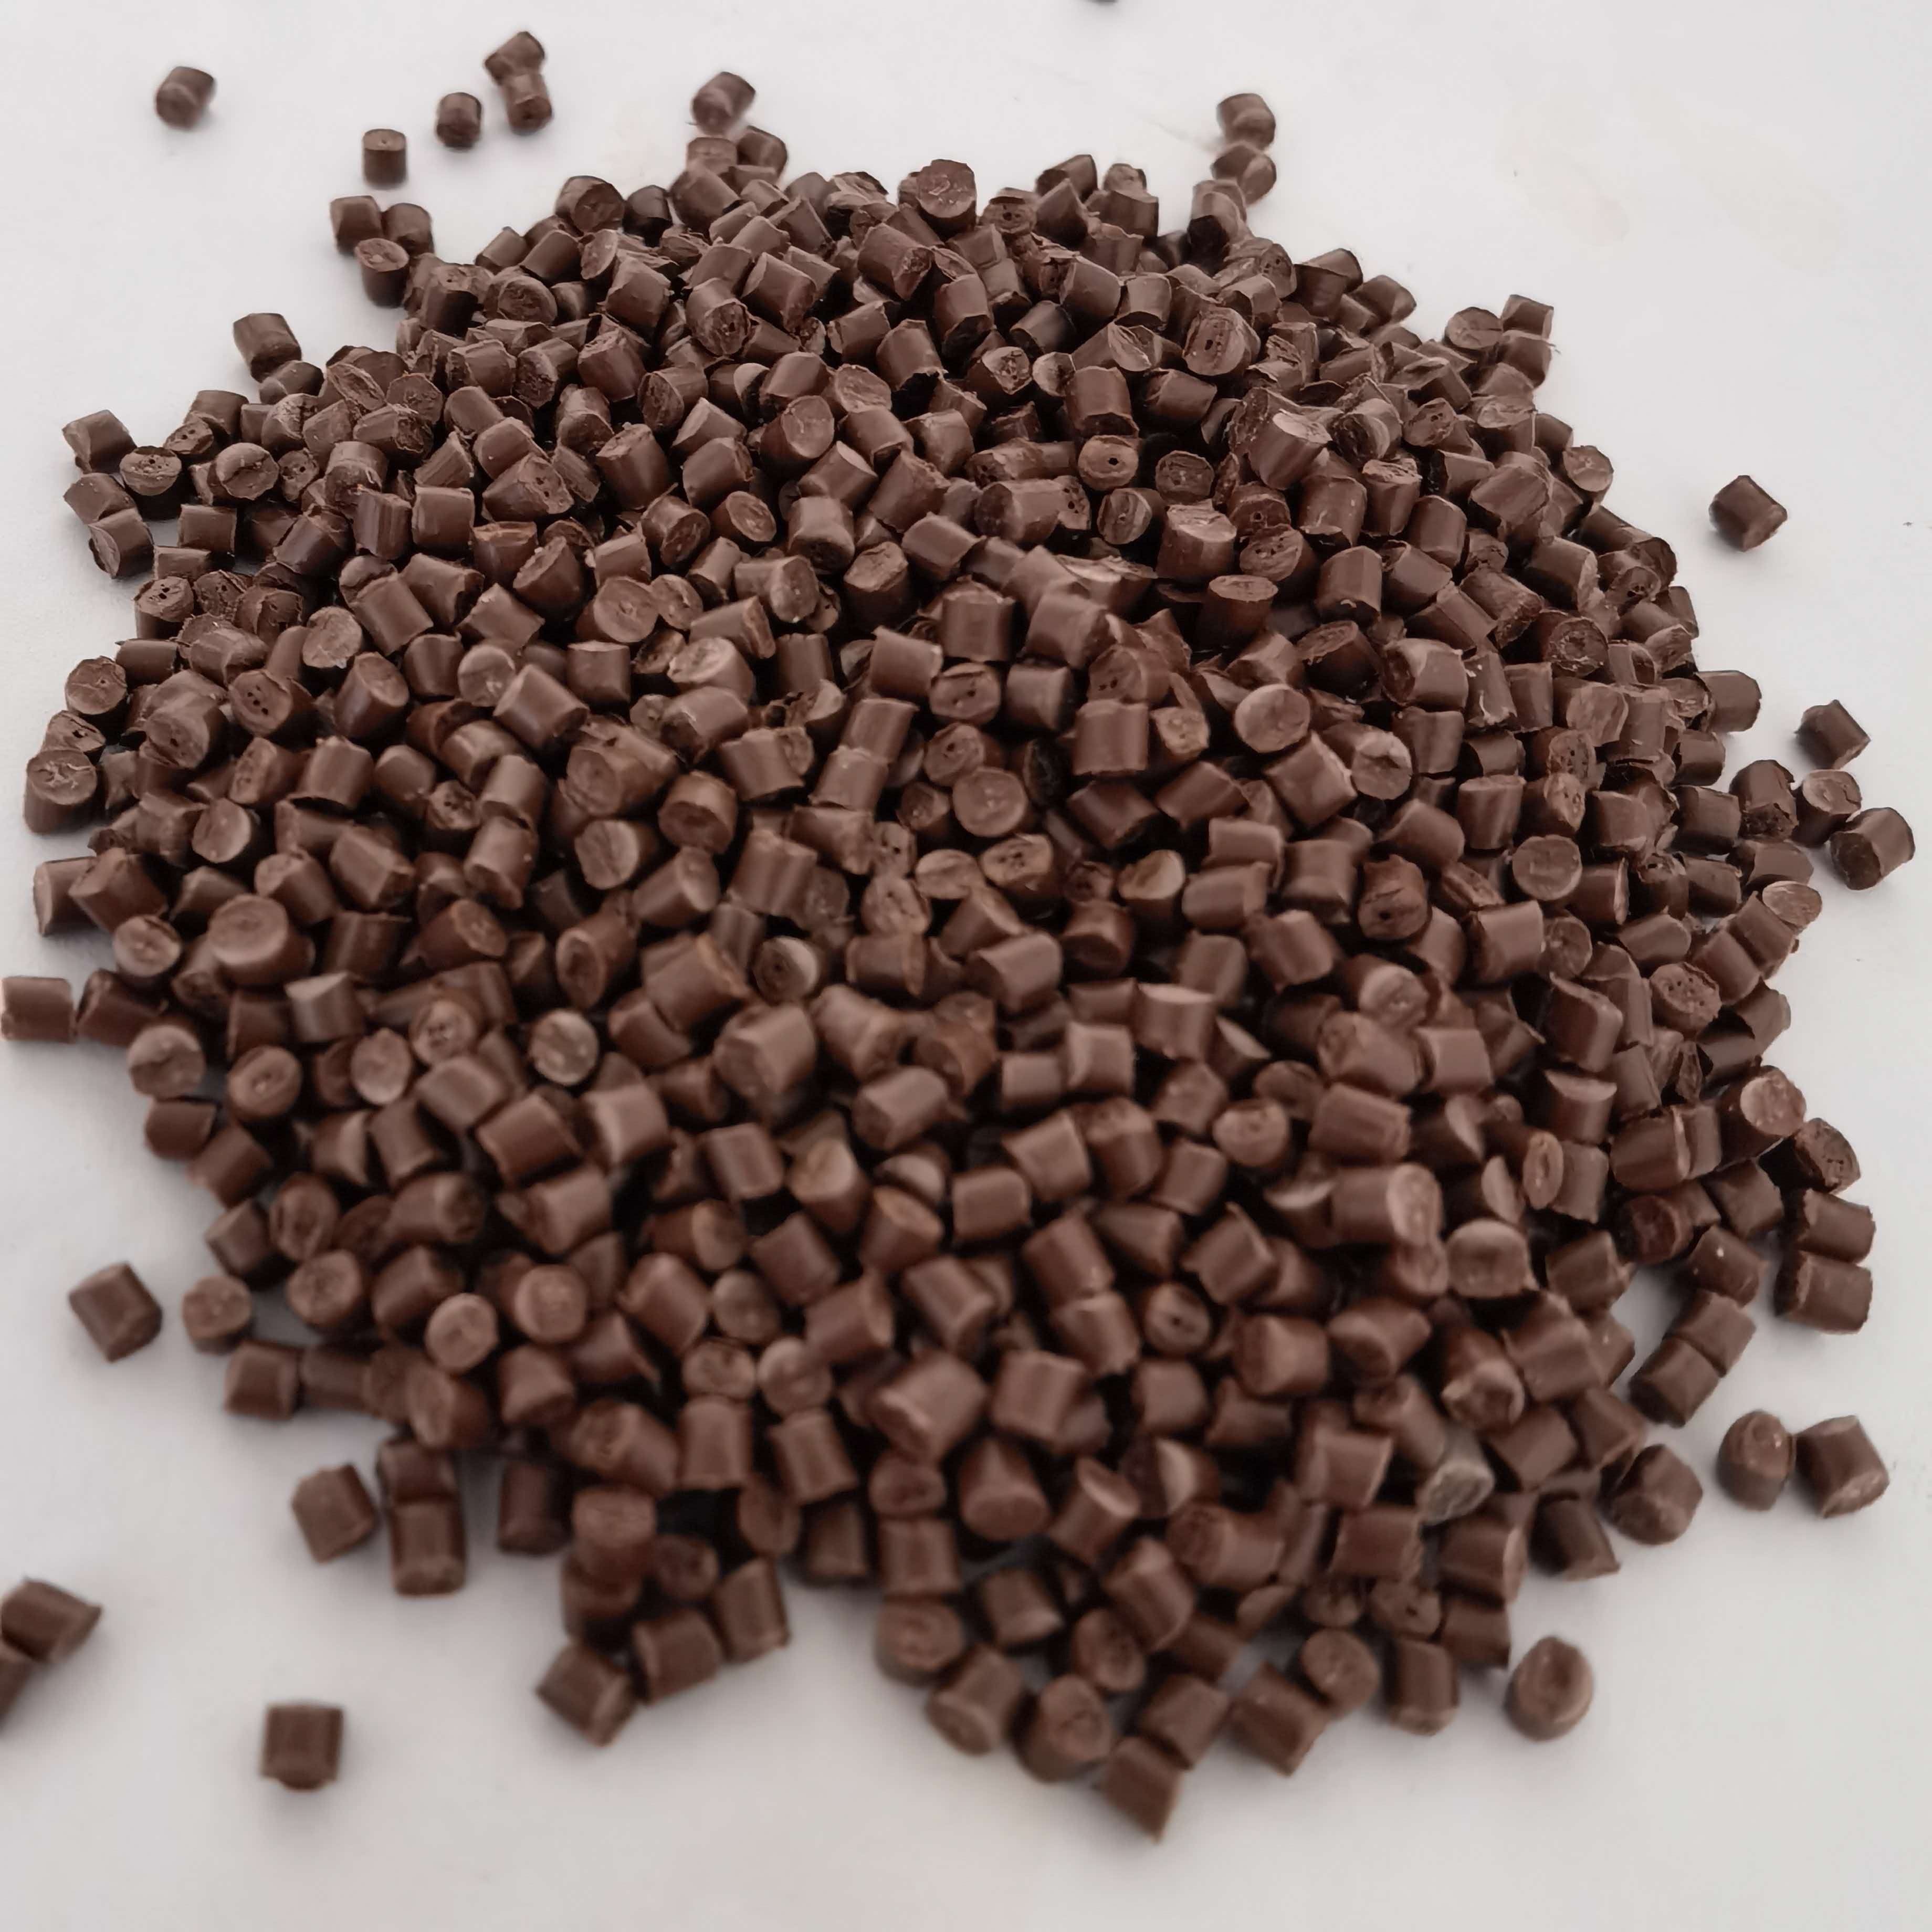
在应用端,蓝色PP颗粒的物理性能直接关系到下游制品的质量与寿命。其熔体流动速率(MFR)可根据客户需求在2至30 g/10min范围内定制,满足从薄壁注塑到中空吹塑的不同成型要求。值得强调的是,具备抗紫外线功能的蓝色PP颗粒在户外遮阳制品、周转箱及汽车内饰件中表现突出,经人工加速老化试验后,其颜色保持率远超常规产品。此外,工厂通过引入密闭式气力输送系统和自动包装线,有效减少粉尘外泄与人为接触污染,颗粒外观圆润、大小均匀,含水率控制在0.05%以下,极大提升了下游客户上机生产的流畅性。
环保规范升级,蓝色PP颗粒工厂迈向循环经济路径
在“双碳”目标背景下,蓝色PP颗粒工厂的环境管理能力成为市场准入的关键门槛。当前,先进工厂普遍配备三级废气治理设施,对挤出过程产生的挥发性有机物(VOCs)进行有效收集与催化燃烧处理,排放浓度远低于现行国家标准。同时,生产过程中的不合格颗粒与机头料经破碎、熔融、再造粒环节实现100%内部回用,构建起闭环式资源利用模式。更为前瞻的是,部分工厂已开始探索以海洋回收PP废料为基材,通过高浓度蓝色遮盖与除味改性技术,生产消费后再生(PCR)蓝色PP颗粒,该类产品已通过国际可持续性认证,被应用至品牌商的环保包装系列中,受到终端市场积极反馈。
从产业协作角度看,蓝色PP颗粒工厂不仅是单纯的原料供应商,更在配色设计、模具调试、工艺参数优化等环节向客户延伸技术服务。许多工厂建立色彩实验室,配备分光测色仪、标准光源对色灯箱及小型注塑试验机,能在样品交付前完成色彩匹配与实际成型验证,大幅缩短客户新品研发周期。与此同时,供应链上游的颜料供应商与设备制造商紧密协同,持续开发低重金属、高耐迁移性的环保蓝色系颜料,替代传统含铬含铅着色体系,从源头降低下游消费品的安全风险。
展望:蓝色PP颗粒工厂将在精细化与智能化赛道持续深耕
综合来看,蓝色PP颗粒工厂正处于从“规模生产”向“精密制造”转型的关键节点。随着工业互联网与人工智能质检技术的引入,生产线可实现颗粒外观在线检测与自动剔除,配合MES系统追溯每一批次产品的原料来源、工艺参数与物流流向,构建起全流程数字化履历。未来,蓝色PP颗粒工厂将进一步聚焦高耐热等级、高流动性的复合功能粒子开发,满足新能源充电设施、5G通信设备等高端领域对彩色工程塑料的严苛要求。同时,通过模块化产线设计与柔性排产机制,工厂能够快速响应小批量、多色号、频繁切换的订单需求,助力品牌客户实现零库存与即时供货。
可以预见,在塑料循环经济时代,蓝色PP颗粒工厂的竞争力将不仅体现在色彩的表达上,更体现于其对材料生命周期的责任担当。伴随着上下游标准协同与绿色采购导向的深化,这一细分领域有望持续涌现更多技术、环境友好、效益均衡的标杆企业,为中国塑料工业的高质量发展提供坚实底色。