行业资讯
白色聚丙颗粒工厂
白色聚丙颗粒工厂:精细制造驱动产业链升级
在现代化工与塑料产业交汇的前沿,一家专注于白色聚丙烯颗粒生产的工厂正以稳定的产能和严谨的工艺,成为区域供应链中不可忽视的基础环节。该工厂依托连续化生产线与标准化管理体系,将原料树脂转化为粒径均匀、色泽纯净的白色聚丙颗粒,广泛应用于注塑、拉丝、无纺布及改性塑料等领域。作为连接上游石化与下游制品的关键节点,其生产状态直接影响着众多终端产品的性能与成本,因而在行业版图中具有典型的样本意义。
工艺体系与质量控制并重
该工厂的核心竞争力体现在对生产全流程的把控。从原料进厂检测开始,每一批次树脂均需通过熔融指数、灰分含量及挥发物等指标的初步筛查。随后,物料在密闭混炼系统中与助剂充分均化,经熔融挤出、水下切粒、离心脱水与气流干燥等工序,终形成表面光洁、白度稳定的颗粒产品。整个过程中,在线粒度监测系统可实时反馈颗粒尺寸分布,操作团队依据反馈数据动态调节切刀转速与冷却水温,从而将粒径离散系数控制在较窄范围内。此外,工厂设有独立质检实验室,对每批产品进行拉伸强度、冲击韧性及耐热老化性能抽检,确保出厂颗粒不仅外观合格,其物理性能也满足下游加工要求。
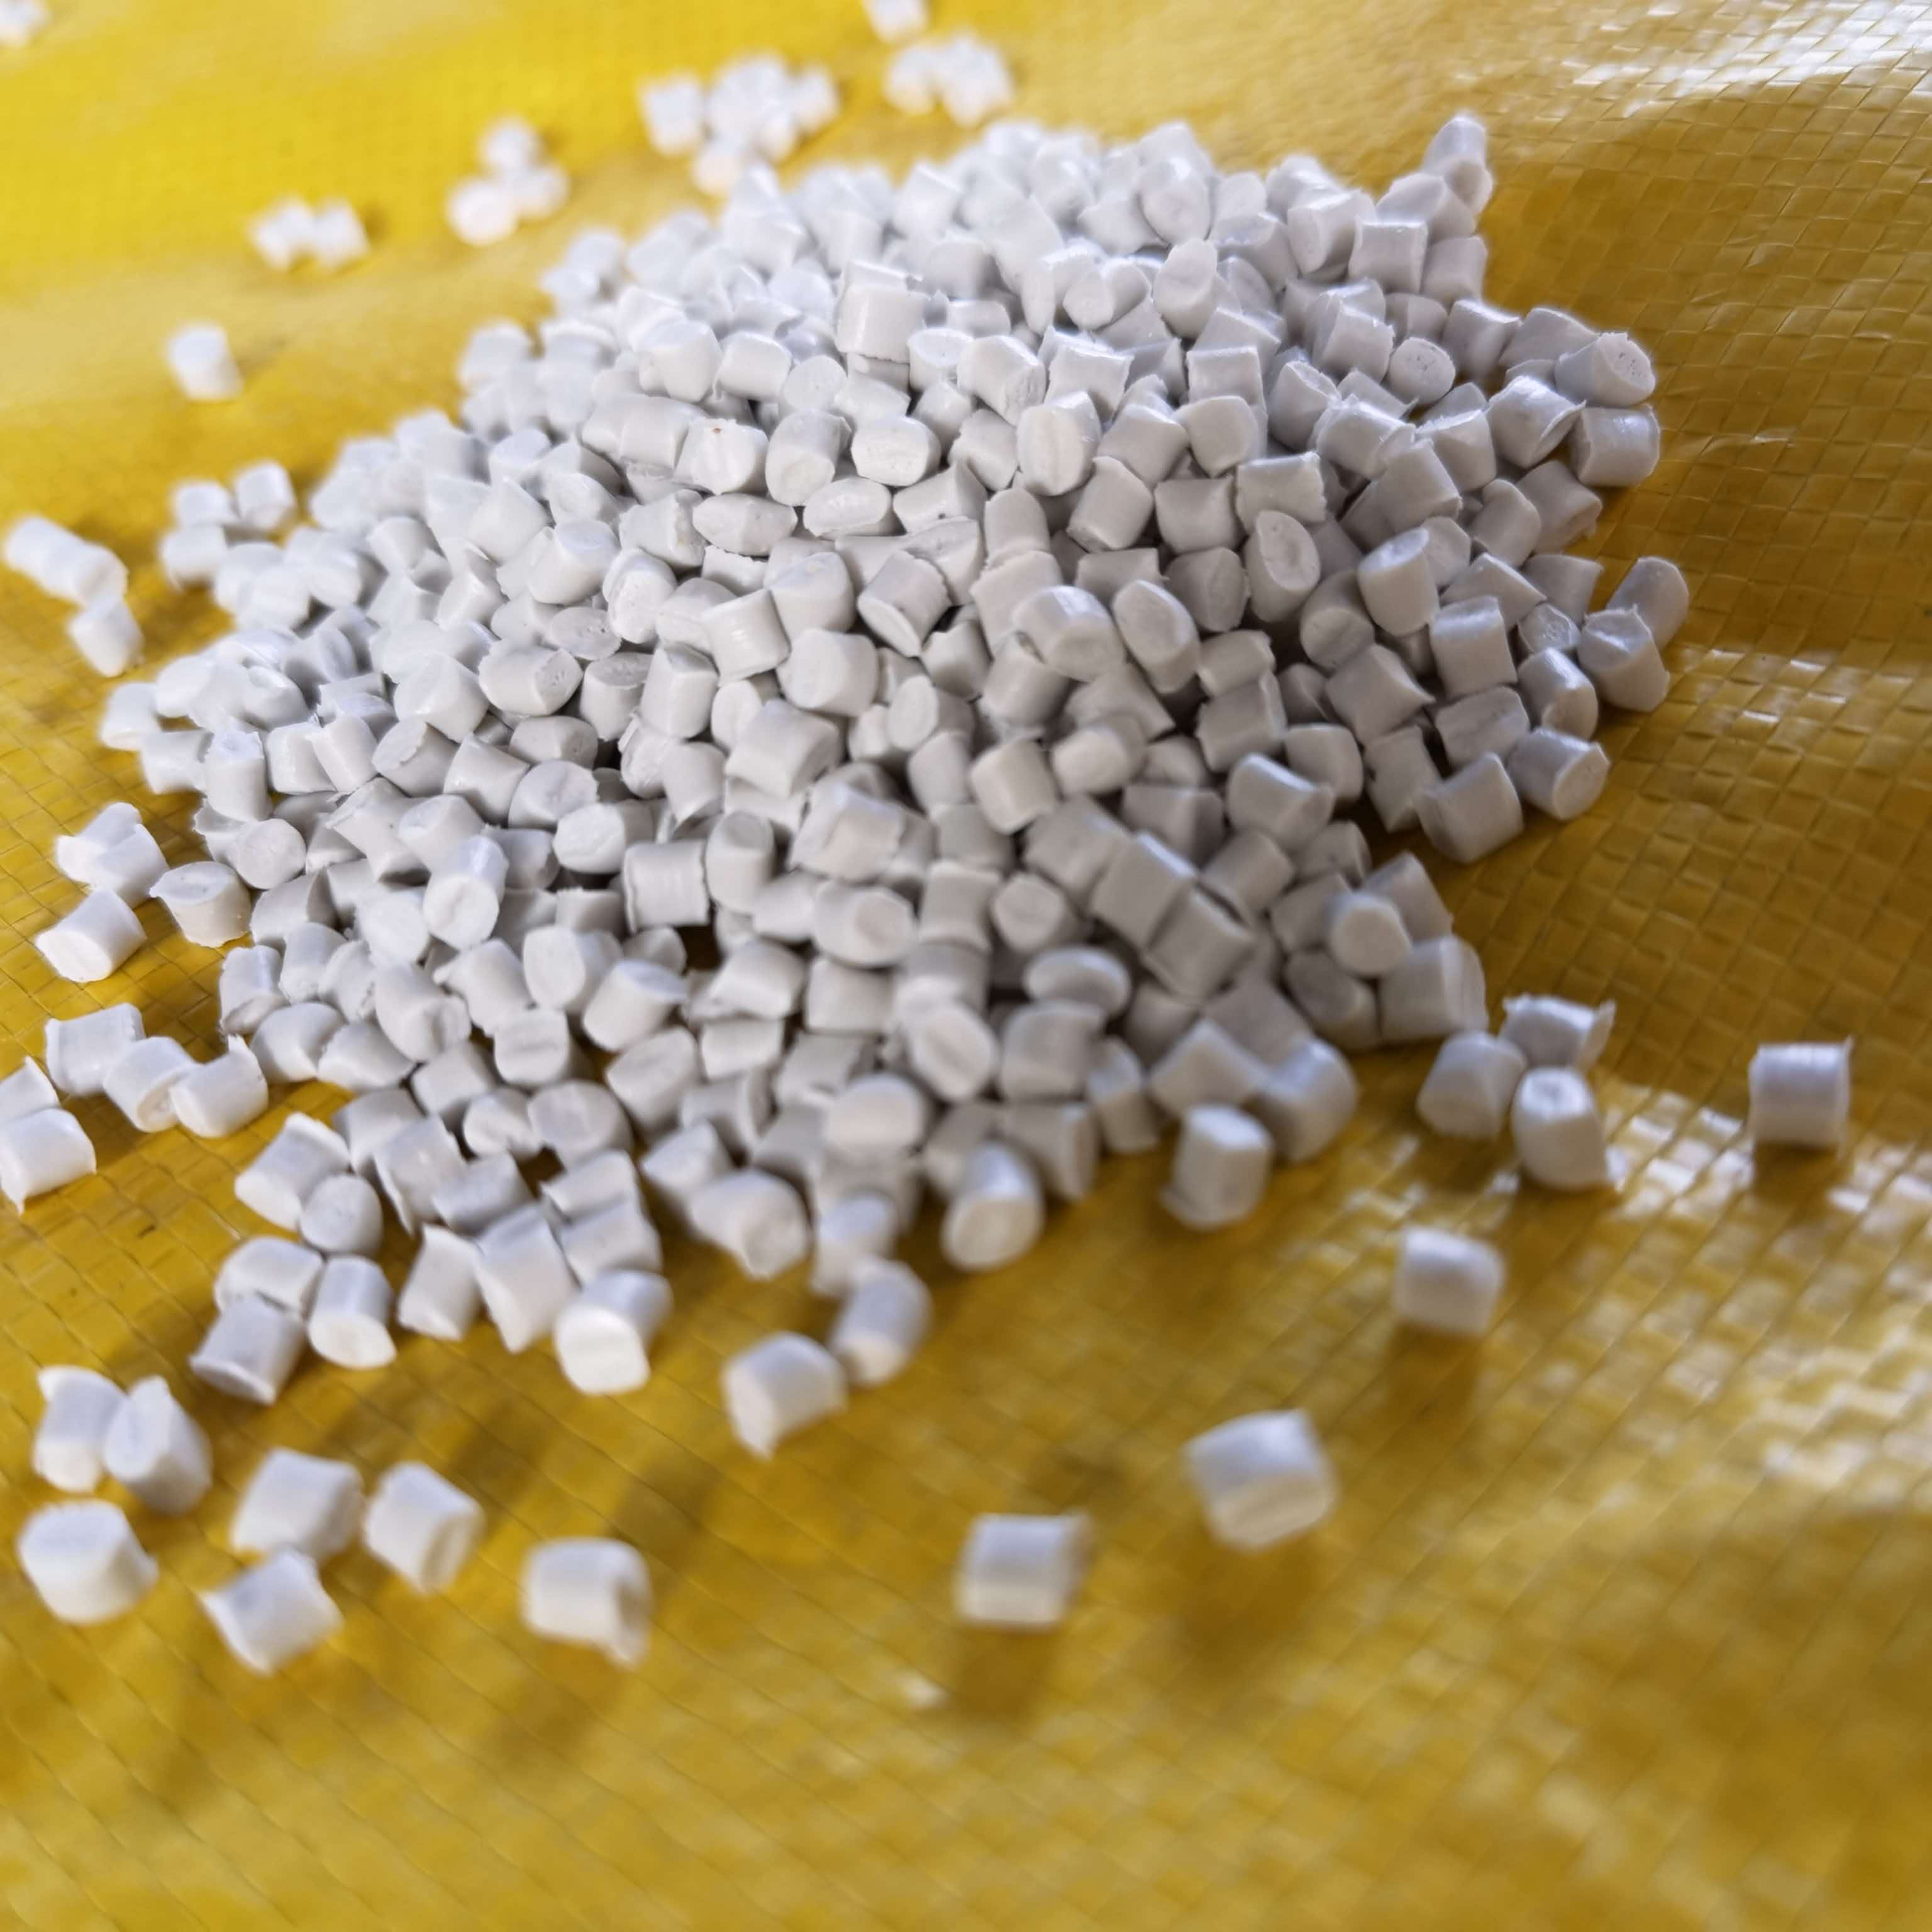
值得关注的是,工厂在质量管理体系上采用了可追溯的批次编码制度。从原料批号到包装封口时间,每一条信息均被完整记录,一旦下游客户反馈异常,技术人员能够快速定位工艺参数与原料来源,实现闭环整改。这种精细化管理模式,不仅增强了客户信任,也为工厂在定制化需求日益增多的市场中创造了灵活响应的条件。例如,针对不同注塑温度要求的客户,工厂可通过调整助剂配比与结晶成核剂用量,产出兼具流动性与刚性的专用颗粒,从而在标准品与定制品之间构建起平衡的生产组合。
环保投入与绿色生产实践
白色聚丙颗粒的生产并非高污染行业,但仍需关注能耗与废气治理。该工厂在车间内配备了集中式废气收集管路,将挤出工序产生的少量挥发性有机物引入活性炭吸附与催化燃烧装置处理,确保排放浓度低于现行标准要求。冷却水系统采用闭路循环设计,通过换热塔实现水的反复利用,单位产品的耗水量较传统开式系统大幅缩减。同时,工厂对切粒过程中产生的不规则颗粒、机头料进行破碎再造粒,将其按一定比例回用于非关键应用场景,既减少了固体废弃物外运,又降低了原料消耗。这些措施虽不直接产生经济效益,却为工厂赢得了周边社区与监管部门的认可,也为长期稳定生产奠定了外部基础。
- 粒径均匀性控制:结合水下切粒工艺与水温调节,颗粒长径比保持稳定,减少下游注塑时进料堵塞风险。
- 白度与色差管理:使用高性能钛白粉体系及荧光增白剂协同方案,批次内ΔE值控制在极低范围内。
- 全流程自动化:从卸料到包装采用PLC联锁控制,减少人为操作波动,同时降低劳动强度。
- 粉尘防爆设计:气流输送系统配备泄爆片与火花探测装置,保障在密闭空间内安全运行。
市场定位与未来发展展望
当前,白色聚丙颗粒的市场需求呈现多元化趋势:一方面,通用级颗粒追求成本与效率的平衡;另一方面,高性能专用颗粒要求更高的耐候性、抗冲击性及低挥发性有机物含量。该工厂对此采取分线生产策略,将常规产品线保持高转速运行,同时预留柔性工段用于小批量、高附加值订单的排产。这种兼顾规模与灵活性的运营思路,使得工厂能够在原料价格波动或下游需求调整时,维持相对稳定的开工率。展望未来,随着循环经济理念深入渗透,工厂已开始探索从消费后聚丙烯制品中回收再生料,用于制备混杂比受控的白色聚丙颗粒,并尝试通过除味技术与熔体过滤工艺提升再生颗粒的表现性能。虽然再生料在分子量分布与杂质控制方面仍存在挑战,但在减碳压力日益增大的背景下,此举代表了传统塑料工厂向绿色供应链转型的必然方向。可以预见,在技术创新与精细管理的双重支撑下,该工厂将持续为塑料加工行业提供可靠的基础原料,并助推区域产业集群向高质量阶段迈进。